

Mô tả
Thông số kỹ thuật
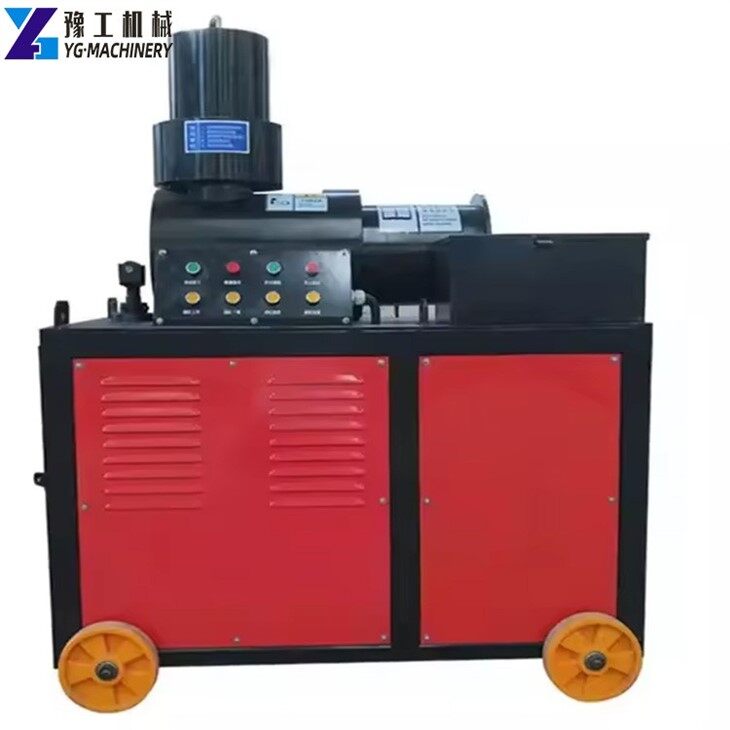
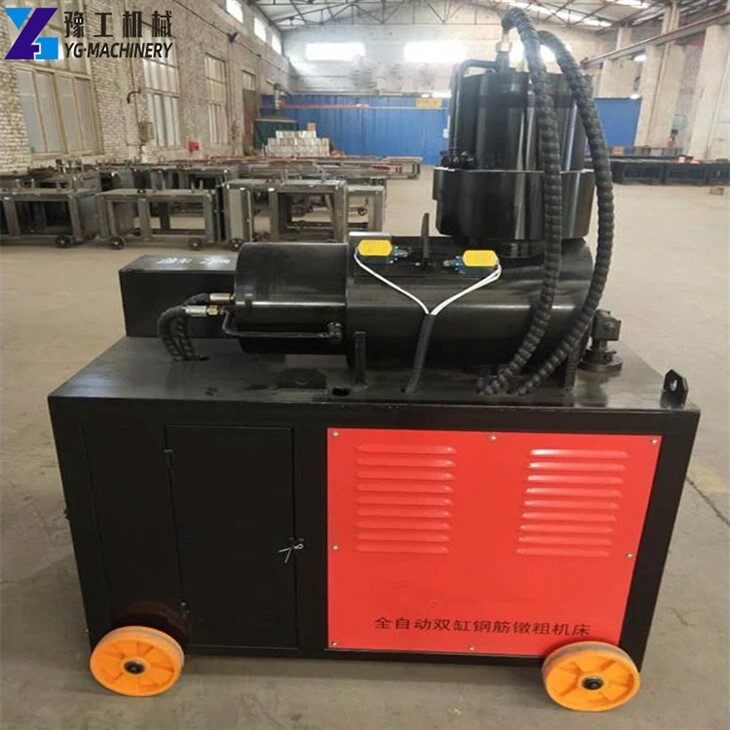
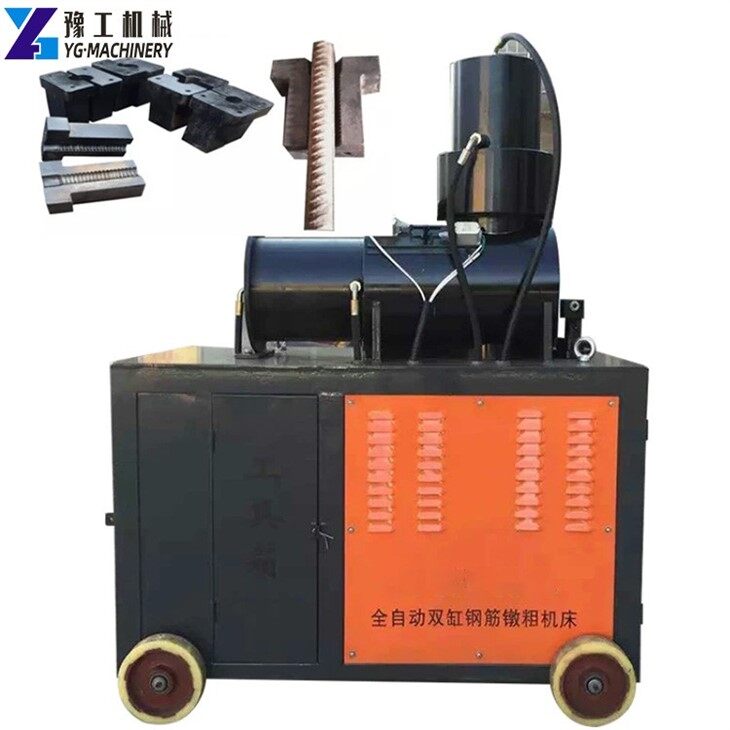
Máy ép cốt thép sử dụng áp suất cao để ép nguội và biến dạng dẻo đầu thanh thép để tăng đường kính và sau đó gia công ren sao cho tiết diện hiệu dụng của ren được gia công lớn hơn vật liệu nền thanh thép để cải thiện chất lượng mối nối và tăng cường độ nén và kéo của mối nối. Lớn hơn vật liệu nền, máy công cụ này phù hợp để kết nối các thanh thép trong cầu, tàu điện ngầm và các dự án trọng điểm quốc gia khác có yêu cầu cao hơn.

Thông số kỹ thuật của máy rèn nguội cốt thép
|
Người mẫu |
YG-32 |
YG-40 |
YGS-40 |
|
Phạm vi gia cố xử lý |
12~32mm |
12~40mm |
12~40mm |
|
Công suất động cơ |
4Kw |
7,5Kw |
4Kw |
|
Lưu lượng tối đa |
5,42L/phút |
4.0L/phút |
6,4L/phút |
|
Áp lực |
2036KN |
3000KN |
2036KN |
|
Áp suất làm việc tối đa |
80MPa |
31,5MPa |
80MPa |
|
Kích thước |
1020 * 500 * 965mm |
1300 * 830 * 1350mm |
1300 * 650 * 965mm |
|
Cân nặng |
560Kg |
900Kg |
600Kg |
Tính năng hoạt động của máy Upsetting
- Cường độ cao:Diện tích mặt cắt ngang thuần của phần uốn cong của thanh thép sau khi cắt ren vẫn lớn hơn diện tích mặt cắt ngang ban đầu của thanh thép, tức là ren không làm yếu mặt cắt ngang, do đó đảm bảo độ bền của mối nối lớn hơn độ bền của vật liệu cơ bản của thanh thép.
- Hiệu suất ổn định:Độ bền của khớp không bị ảnh hưởng bởi mô-men xoắn siết chặt. Ren lỏng hoặc siết chặt 2 đến 3 khóa sẽ không ảnh hưởng đáng kể đến độ bền của khớp, loại bỏ tác động của các yếu tố nhân tạo và các công cụ đo lực lên hiệu suất của khớp.
- Tốc độ kết nối nhanh:Sử dụng ống nối để nối các thanh thép và siết chặt chúng. Vì bước ren lớn và số lượng vít nhỏ nên không cần sử dụng cờ lê lực, do đó tăng tốc độ kết nối.
- Hiệu quả sản xuất cao:Chỉ mất 30 đến 50 giây để đảo và cắt từng đầu chỉ tại chỗ. Mỗi bộ thiết bị có thể xử lý 400 đến 600 đầu chỉ mỗi ca.

Quy trình vận hành an toàn cho máy đảo thanh thép:
- Nhân viên phải trải qua đào tạo kỹ thuật và vượt qua đánh giá kỹ năng trước khi có thể đảm nhận công việc.
- Trước khi xử lý chính thức, thiết bị phải được gỡ lỗi và chạy khô trong 2-3 phút. Chỉ có thể xử lý sau khi thiết bị trở lại bình thường.
- Các đường cắt thanh thép phải thẳng và không được cong.
- Trước khi gia công thanh thép, cần đưa máy về vị trí ban đầu trước khi gia công để đảm bảo công việc gia công được đồng nhất.
- Các thanh thép đã qua xử lý không được có vết nứt ngang và các hỏng hóc của thiết bị phải được loại bỏ kịp thời.
- Khi tiếp nhiên liệu, cần thêm dầu thủy lực sạch số 46.
- Người lao động phải tuân thủ các quy định về bảo vệ an toàn dành cho nhân viên kỹ thuật.


